Artykuł sponsorowany
Jak różne metale zachowują się pod powłoką proszkową w produkcji seryjnej
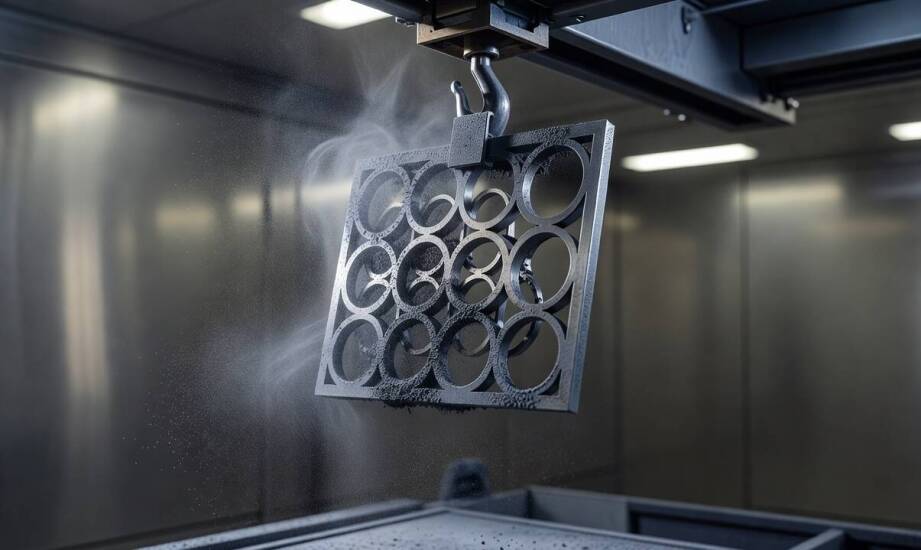
W produkcji seryjnej identyczny detal wykonany ze stali węglowej, aluminium lub stali nierdzewnej wymaga zupełnie innego podejścia na etapie planowania wykończenia powierzchni. Różnice w fizycznym oraz chemicznym zachowaniu tych stopów ujawniają się już podczas doboru parametrów procesu. Nieuwzględnienie specyfiki materiału bazowego wpływa bezpośrednio na czas cyklu, koszty przygotowania sztuk oraz ostateczne ryzyko odrzutów na dziale kontroli jakości. Kompleksowa obróbka metali musi z góry zakładać, w jaki sposób dany materiał zniesie nagrzewanie i czy stworzy mocne wiązanie z polimerową warstwą farby.
Przeczytaj również: Rozwiązania prawne dla par żyjących na co dzień bez ślubu: jak chronić swoje prawa majątkowe?
Reakcja stali i aluminium na etap aplikacji farby
Stal węglowa wymaga wieloetapowego przygotowania przed nałożeniem powłoki. Po odpowiednim fosforanowaniu żelazowym lub cynkowym materiał ten uzyskuje chropowatość gwarantującą dobrą przyczepność farby oraz zyskuje dodatkową barierę chroniącą przed korozją podpowłokową. Z kolei stopy aluminium tworzą na swojej powierzchni zbitą warstwę tlenku, która wyraźnie obniża energię powierzchniową. Wymusza to zastosowanie warstwy konwersyjnej, na przykład chromianowej lub nowoczesnej bezchromowej, aby zapewnić trwałe powiązanie nakładanego polimeru z podłożem aluminiowym. Stal nierdzewna wyróżnia się bardzo gładką strukturą, na której standardowe malowanie często kończy się brakiem pożądanej adhezji. Osiągnięcie trwałości wymaga w tym wypadku wcześniejszej intensywnej obróbki mechanicznej, takiej jak precyzyjne śrutowanie.
Przeczytaj również: Wprowadzenie do planów kont: podstawowe informacje dla początkujących przedsiębiorców
Prawidłowo prowadzone lakierowanie proszkowe odbywa się w zbliżonych warunkach temperaturowych dla większości wymienionych stopów. Temperatura utwardzania polimeru w komorze grzewczej mieści się zazwyczaj w przedziale 170–230 °C. Jest to wartość w pełni bezpieczna dla struktury krystalicznej zarówno stali, jak i aluminium. Różnice w początkowym przygotowaniu powierzchni decydują jednak o końcowej powtarzalności dużej partii produkcyjnej. Bieżąca kontrola grubości utrwalonej warstwy, utrzymywana na poziomie 60–120 µm, oraz sprawdzanie przyczepności metodą siatki nacięć pozwalają wyeliminować błędy procesu już po wypaleniu próbnego wsadu.
Przeczytaj również: Jakie normy jakościowe spełnia żwir?
Wpływ geometrii i masy detalu na równomierne krycie
Fizyczne parametry elementu rzutują bezpośrednio na czas polimeryzacji w piecu. Masa detalu determinuje długość cyklu nagrzewania, przez co grube korpusy ze stali czarnej spędzają w komorze więcej czasu niż cienkościenne profile aluminiowe. Wysokie przewodnictwo cieplne stopów aluminium sprawia, że ciepło rozprowadza się po całym elemencie w sposób równomierny i bardzo szybki. Detale stalowe nagrzewają się wolniej w strefach o większej grubości ścianki, co niesie ryzyko niedopieczenia polimeru w wybranych punktach. Dodatkowym czynnikiem jest rozszerzalność cieplna, wynosząca około 23 × 10⁻⁶/°C dla aluminium oraz 12 × 10⁻⁶/°C dla stali węglowej. Konstruktorzy muszą uwzględniać te wahania przy projektowaniu ciasnych tolerancji montażowych.
Skomplikowany kształt wyrobu stanowi odrębne wyzwanie dla inżynierów i technologów. Po operacjach cięcia laserowego, gięcia blach czy frezowania CNC powstają ostre krawędzie oraz wąskie zagłębienia. W takich strefach dochodzi do powstania klatki Faradaya odpychającej naładowane cząstki farby, co prowadzi do widocznych niedomalowań w głębokich narożnikach. Zapewnienie jednorodnej warstwy w zakamarkach wymaga obniżenia napięcia prądowego, zmiany kąta natrysku lub użycia specjalnych dysz. Kompleksowo działająca firma Amstal musi planować procesy wykończeniowe wieloetapowo, łącząc obróbkę skrawaniem z wymogami lakierni. Kolejność operacji na hali produkcyjnej obejmuje przygotowanie bezstratnych punktów styku dla zawieszek oraz maskowanie gwintów, które po pokryciu farbą straciłyby wymiar nominalny.
Zewnętrzne wymagania poszczególnych gałęzi przemysłu narzucają surowe normy dla ostatecznych wyrobów. Różne działy gospodarki weryfikują jakość powłoki według odmiennych kryteriów:
- Sektor motoryzacyjny narzuca wysoką odporność zabezpieczenia na korozję, uszkodzenia mechaniczne i promieniowanie UV.
- Producenci podzespołów grzewczych i wentylacyjnych (HVAC) egzekwują pełną szczelność powłoki chroniącej przed ciągłą kondensacją pary wodnej.
- Branża elektroniczna wymaga całkowitego braku mikroskopijnych wtrąceń zanieczyszczeń, które mogłyby przypadkowo przewodzić prąd po obudowie.
Skuteczna realizacja tych technicznych wymogów na dużą skalę opiera się na pełnej stabilności procesu produkcyjnego. W seryjnej obróbce metali o klasie pokrycia decyduje nie sam wybór stopu bazowego, lecz prawidłowe powiązanie technologii cięcia, obróbki ubytkowej oraz chemii powierzchniowej. Wielostopniowa kontrola na każdym etapie cyklu daje gwarancję stworzenia trwałych detali, które bez problemów trafią na zrobotyzowane linie montażowe.
Kategorie artykułów
Polecane artykuły

Zalety stosowania pantografów w garderobach o ograniczonej przestrzeni
Pantografy do szafy umożliwiają łatwy dostęp do ubrań i akcesoriów, co jest kluczowe w małych przestrzeniach. Dzięki nim można wygodnie sięgać po potrzebne elementy garderoby, unikając przeszukiwania całej szafy. Przykładem zastosowania są wysuwane półki z pantografem, które pozwalają na przechowywa

Wpływ lokalnych składników i smaków na ofertę mrożonego jogurtu
W produkcji mrożonego jogurtu wykorzystywane są różnorodne lokalne składniki, które wzbogacają smak oraz atrakcyjność tego produktu. Przykładem mogą być owoce pochodzące z okolicznych sadów, takie jak truskawki, maliny czy jagody. Dodatek tych owoców nadaje jogurtowi naturalną słodycz oraz intensywn